


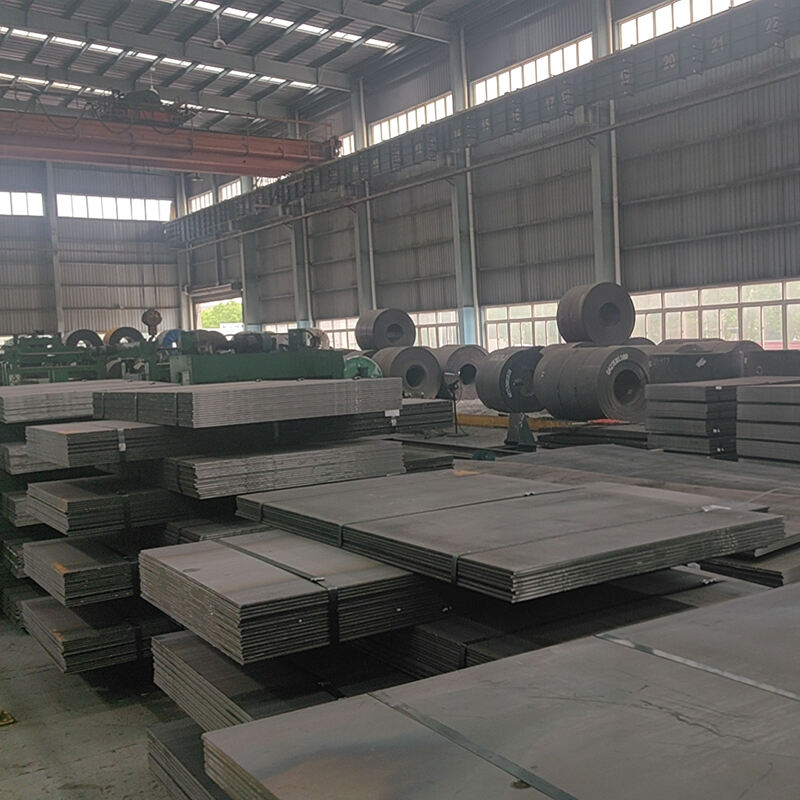
Zváranie kortenovej ocele S355W (európska norma EN 10025-5) si vyžaduje kritické zameranie: výber prídavných materiálov, ktoré zabezpečia, že zvarové spoje budú zodpovedať odolnosti základného materiálu voči poveternostným vplyvom a strednej pevnosti (medza klzu väčšia alebo rovná 355 MPa). Nesprávne prispôsobený spotrebný materiál zmení zvar na slabé miesto korózie a pevnosti, čo podkopáva životnosť celej konštrukcie. Aké sú najkompatibilnejšie zváracie prídavné materiály pre S355W? Hlavným princípom jezarovnanie zliatiny pre odolnosť voči poveternostným vplyvom + prispôsobenie pevnosti pre štrukturálnu integritu. Nižšie je stručná a použiteľná príručka prispôsobená bežným scenárom zvárania.
Princíp výberu jadra: Zhoda zliatiny a pevnosti
Výkon S355W závisí od odolnosti voči poveternostným vplyvom Cu, Cr a P a strednej-pevnosti matrice. Ideálne zváracie materiály musia spĺňať dve kľúčové kritériá: ① Obsahovať komplementárne Cu a Cr na vytvorenie koróznej-vrstvy odolnej voči hrdzi so základným materiálom; ② Poskytnite medzu klzu väčšiu alebo rovnú 355 MPa, aby zodpovedala štrukturálnej kapacite S355W; ③ Udržujte dobrú húževnatosť, aby ste sa vyhli krehkému lomu vo zvaroch.

Metóda zvárania a párovanie spotrebného materiálu (praktické scenáre)
Výber spotrebného materiálu sa líši podľa metódy zvárania-tu sú najspoľahlivejšie zhody pre S355W v priemyselných a architektonických projektoch:
1. Zváranie MIG/MAG (vysoká účinnosť pre veľké-projekty)
Odporúčaný spotrebný materiál: ER80S-GNiCu Solid Wire (v súlade s AWS A5.18)
Kľúčové výhody: ① Zarovnanie zliatiny: Obsahuje Ni (0,20-0,40 %), Cu (0,20 – 0,40 %) a Cr (0,40 – 0,65 %) – synergizuje s prvkami S355W a vytvára jednotnú ochrannú vrstvu hrdze; ② Pevnostné prispôsobenie: Medza klzu väčšia alebo rovná 415 MPa, čo presahuje požiadavku S355W na zabezpečenie integrity spoja; ③ Stabilný proces zvárania: Nízky rozstrek a hladká tvorba guľôčok, vhodná pre hrubé plechy (8-25 mm) v priemyselných rámoch a portových štruktúrach.
Praktická rada: Použite ochranný plyn 80 % Ar + 20 % CO₂ na zvýšenie stability oblúka a zníženie pórovitosti zvaru.
2. SMAW (zváranie tyčí, všestranné pre prácu na-stavenisku)
Odporúčaný spotrebný materiál: E8018-G poveternostne odolná krytá elektróda (v súlade s AWS A5.5)
Kľúčové výhody: ① Kompenzácia zliatiny: Povlak elektródy uvoľňuje počas zvárania Cu a Cr, čím sa vyrovnáva strata zliatiny vo zvarovom kúpeli; ② Rovnováha medzi pevnosťou a húževnatosťou: Medza klzu rovná alebo väčšia ako 415 MPa s dobrou húževnatosťou pri izbovej-teplote, vhodná na-zváranie nosných- komponentov na mieste (napr. mostné podpery, pomocné konštrukcie plošín na mori); ③ Nie je potrebný ochranný plyn, ideálne pre vonkajšie alebo vzdialené staveniská.
Praktická rada: Pred použitím vysušte elektródu pri 300-350 stupňoch 1 hodinu, aby ste odstránili vlhkosť a zabránili praskaniu zvaru.
3. GTAW (zváranie TIG, presnosť pre tenké plechy/dekoratívne zvary)
Odporúčaný spotrebný materiál: ER80S-plniaci drôt GNiCu TIG (v súlade s AWS A5.18)
Kľúčové výhody: ① Mimoriadne-nízky obsah nečistôt: Zaisťuje vysokú kvalitu zvaru a čistý vzhľad, ideálne pre dekoratívne komponenty S355W (napr. architektonické fasády, presné zábradlia); ② Minimálny tepelný príkon: Zabraňuje hrubnutiu zrna v oblasti ovplyvnenej teplom zvaru-, pričom zachováva ťažnosť a odolnosť tenkých plechov S355W proti korózii (menej alebo rovnajúcej sa 6 mm); ③ Konzistentné zloženie zliatiny s drôtom MIG, ktoré zaisťuje rovnomernú tvorbu vrstvy hrdze naprieč rôznymi zvarmi.
Praktická rada: Na ochranu zvarového kúpeľa a volfrámovej elektródy použite čistý Ar ochranný plyn (99,99 %).
Kritické „nerobiť“ pre odolné zvarové spoje
Vyhnite sa spotrebným materiálom s nízkou{0}}pevnosťou (napr. ER70S-G, E7018) navrhnutým pre oceľ radu S235- – ich medza klzu (menej alebo rovná 345 MPa) je pre S355W nedostatočná, čo vedie k zlyhaniu spoja pri zaťažení.
Nepoužívajte štandardné spotrebné materiály z uhlíkovej ocele (napr. ER70S{5}}6, E6013), ktorým chýbajú Cu a Cr-zvary, korodujú oveľa rýchlejšie ako základný materiál S355W, čo spôsobuje predčasné štrukturálne poškodenie.
Zbytočne sa vyhýbajte príliš{0}}zhodným{1}}spotrebným materiálom s vysokou pevnosťou (napr. ER90S{5}}G)-zvyšujú tvrdosť zvaru a riskujú praskanie za studena, najmä pri hrubých plechoch.
Stručne povedané, najkompatibilnejšími zváracími materiálmi pre S355W sú ER80S-GNiCu (MIG/GTAW) a E8018-G (SMAW). Uprednostňovanie zarovnania zliatin pre odolnosť voči poveternostným vplyvom a prispôsobenie pevnosti zaisťuje, že zvarové spoje fungujú rovnako spoľahlivo ako základný materiál, čím spĺňajú požiadavky na dlhodobú -trvanlivosť stredne-pevných štruktúr odolných voči počasiu.


